行车记录仪精密模具注塑加工 汽车电子配件背后的精工之道
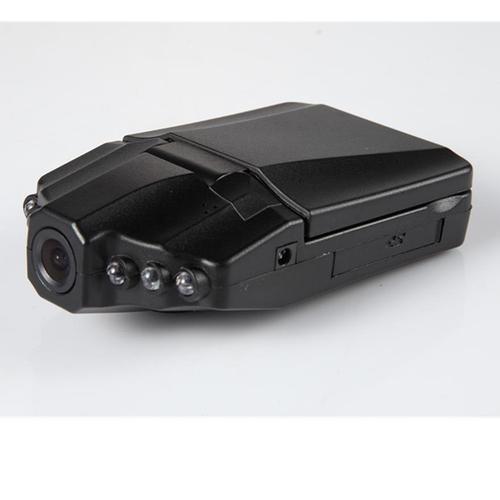
随着汽车智能化与行车安全意识的提升,行车记录仪已成为每辆车的标准配置。在这个小巧设备的背后,精密模具注塑加工扮演着至关重要的角色——从外壳到内部支架,从透明镜头罩到按键,每一个塑料零件都依赖高精度模具成型。本文将深入解析行车记录仪精密模具注塑加工的技术要点、材料选择、缺陷控制以及未来趋势。\n\n## 一、行车记录仪塑料件的核心需求\n\n行车记录仪通常安装在挡风玻璃上,长期暴露于阳光、高温和震动环境,其塑料件必须满足:\n- 尺寸精密:内部结构件公差常控制在±0.02mm以内,以保证镜头对位和卡扣紧固。\n- 外观无瑕:外壳表面不允许缩水、熔接痕、流痕等缺陷,且需具备高光或细纹质感。\n- 耐候性强:选用PC/ABS、PC等材料,耐紫外线和高温(-40℃~85℃)。\n- 电磁屏蔽与散热:部分结构件需添加导电填料或设计散热结构。\n\n## 二、精密模具设计与制造关键技术\n\n精密模具是实现高质量注塑的前提,涉及以下环节:\n\n1. 模流分析(Moldflow):通过CAE模拟预测填充、保压、冷却和翘曲,优化浇口位置、流道平衡和冷却系统。例如,透明PC镜头罩需避免熔接痕影响透光。\n2. 模具钢材选择:常用NAK80、S136、SKD61等,淬火后硬度达HRC48-52,确保长寿命(50万模次以上)。\n3. 加工精度:采用CNC、慢走丝、镜面火花机实现型腔/型芯配合精度≤0.005mm,表面粗糙度Ra0.05μm。\n4. 热流道系统:针对PC/ABS等材料,使用针阀式热流道减少废料,缩短成型周期。\n5. 冷却优化:随形冷却水路(3D打印模具镶件)可缩短冷却时间30%,减少翘曲。\n\n## 三、注塑加工工艺要点\n\n即使模具精度达标,注塑工艺参数也决定最终品质:\n- 干燥处理:PC/ABS需在120℃下干燥4小时,含水率<0.02%,防止银纹。\n- 温度控制:料筒温度240-280℃,模具温度60-90℃,具体依材料调整。\n- 注射速度:对于薄壁外壳(0.8-1.2mm),采用高速注射(200-500mm/s)避免缺料。\n- 保压切换:通过位置/压力切换,保压压力为注射压力的50-70%,减少缩痕。\n\n## 四、常见注塑缺陷及解决方案\n\n| 缺陷 | 原因 | 对策 |\n|------|------|------|\n| 缩水 | 壁厚不均,保压不足 | 优化筋位厚度,增加保压时间 |\n| 熔接痕 | 多浇口或嵌件导致 | 提高模温,调整浇口位置,改用顺序阀热流道 |\n| 翘曲 | 冷却不均,分子取向 | 平衡冷却,降低注射速度,增加退火 |\n| 银纹 | 材料未充分干燥 | 严格干燥,检查料管是否混入其他材料 |\n\n## 五、行车记录仪精密模具的未来趋势\n\n- 微型化与集成化:模具需适应更小、更复杂的零件(如镜头模组支架)。\n- 叠层模具与多腔化:一出多腔(如1出8)提高产能,同时保证一致性。\n- 智能化注塑:结合传感器与AI调机,实现加工参数自适应。\n- 环保材料:生物基PC、回收塑料的成型技术,需要模具设计调整。\n\n## 六、\n\n行车记录仪虽小,却集成了精密模具与注塑加工的精髓。从模流分析、钢材选择到工艺参数优化,每个环节都决定了产品的可靠性、外观与成本。只有掌握精密模具核心技术,才能在汽车电子配件市场中脱颖而出,为行车安全提供坚实保障。
如若转载,请注明出处:http://www.s-goldpr.com/product/52.html
更新时间:2026-10-07 01:41:10