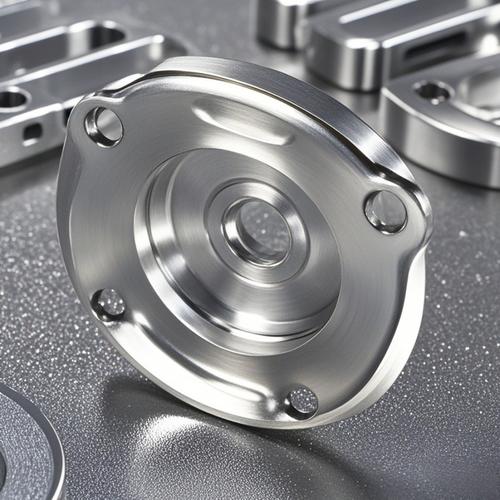
精密模具五金冲压件 基本工艺要求、不良原因及解决办法
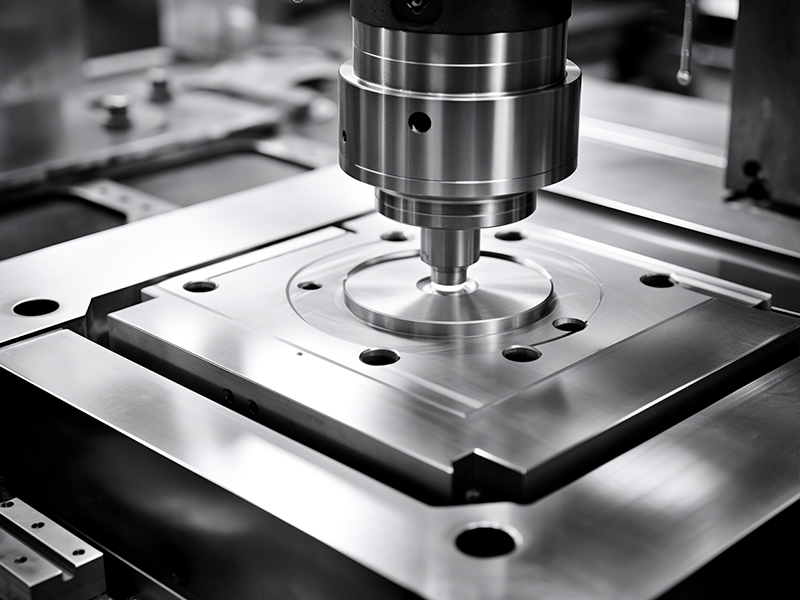
精密模具五金冲压件广泛应用于电子、汽车、医疗等高端制造领域,其质量直接取决于模具精度与冲压工艺控制。本文将系统阐述精密五金冲压件的基本工艺要求,分析常见不良原因,并提出相应的解决办法。
一、精密五金冲压件的基本工艺要求
- 尺寸精度要求:精密冲压件的公差通常要求在±0.01mm以内,部分关键尺寸甚至达到±0.005mm。因此,模具的加工精度、间隙配合及冲床的重复定位精度必须与之匹配。
- 断面质量要求:冲裁断面应分为塌角、光亮带、断裂带和毛刺四个区域。精密冲压要求光亮带占比高(通常≥70%),毛刺高度控制在0.02mm以下,断面垂直度好。
- 形位公差要求:包括平面度、平行度、垂直度等。对于精密件,平面度常要求在0.01mm/100mm以内,需通过模具结构(如增设反压、调整顶出)来保证。
- 表面质量要求:不允许有划伤、压痕、麻点、锈蚀等缺陷。模具工作部位需抛光至镜面(Ra≤0.05μm),并定期清洁保养。
- 材料性能要求:根据产品用途选择合适材料(如SPCC、SECC、不锈钢、铜合金等),要求材料厚度公差小、硬度均匀。对于精密件,还需考虑材料的各向异性和回弹特性。
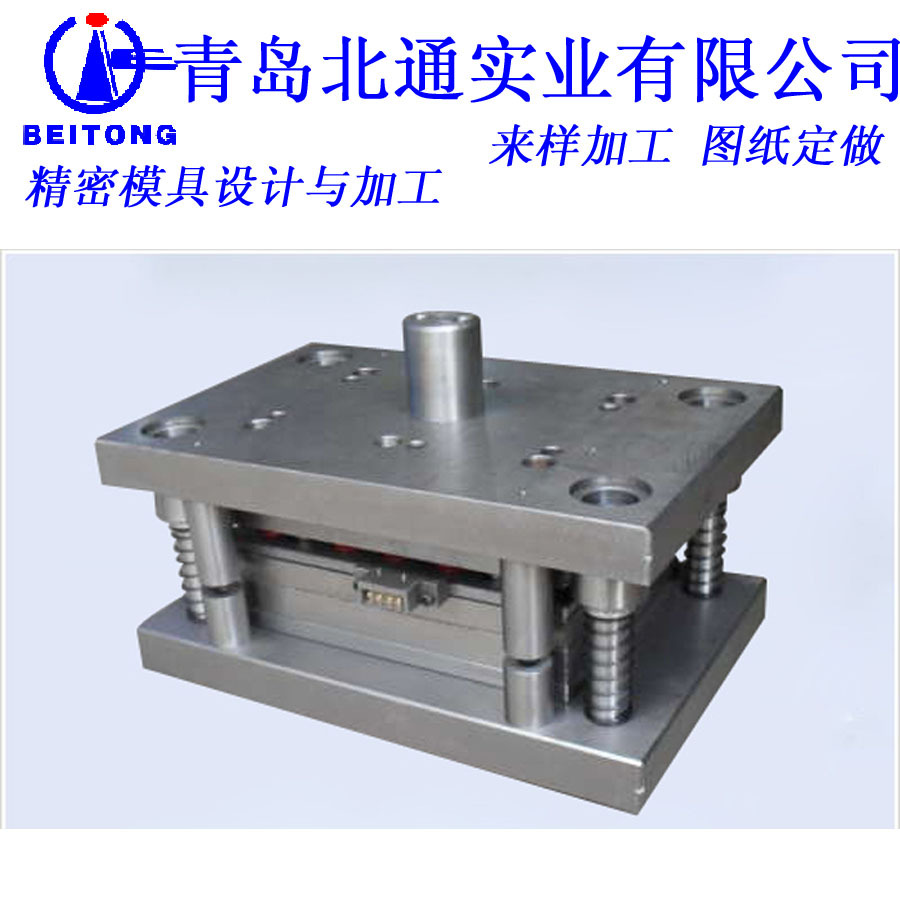
- 模具精度要求:精密模具的凸凹模间隙应控制在材料厚度的3%~5%以内,且均匀一致;导向精度需达到微米级(如滚珠导柱导套);模板平行度≤0.01mm/300mm;冲头与凹模的配合需保证无间隙或负间隙(精冲时)。
- 冲压设备要求:使用高精度、高刚性冲床(如高速精密冲床),具备下死点精度补偿功能,滑块行程可调,并配备自动送料、计数和防误装置。
二、常见不良原因及解决办法
1. 毛刺过大
(1) 原因:凸凹模间隙过大或过小;刃口磨损变钝;模具对中性差;材料厚度超差。
(2) 解决办法:重新调整间隙至合理值(材料厚度的5%~8%);及时研磨或更换刃口;校正模具对中,检查导柱导套磨损;严格检验材料厚度。
2. 尺寸超差
(1) 原因:模具磨损导致间隙变化;冲床精度下降;材料回弹;模具热变形;定位不准。
(2) 解决办法:定期检测模具尺寸,及时修复;保养冲床,校准下死点;针对回弹进行补偿(如调整凸模角度、增加整形工序);增加冷却系统;优化定位结构,采用侧刃或导正销精定位。
3. 断面光亮带不足
(1) 原因:间隙不合理;刃口磨损;材料塑性差;压边力不足。
(2) 解决办法:优化间隙(通常取材料厚度的10%~15%);修磨刃口;更换塑性更好的材料或进行退火处理;增加压边圈压力。
4. 平面度超差
(1) 原因:材料内应力大;模具刚性不足;顶出不平衡;冲压时产生弯曲。
(2) 解决办法:进行去应力退火;加强模具结构(增加垫板厚度、使用整体模板);优化顶出系统使受力均匀;采用反压装置或增加校平工序。
5. 表面划伤或压痕
(1) 原因:模具表面粗糙或有异物;润滑油中有杂质;材料表面有硬点。
(2) 解决办法:抛光模具工作部位至镜面;清洁润滑油并过滤;检查材料表面质量,必要时更换材料。
6. 卡料或跳废料
(1) 原因:间隙不当;刃口磨损;送料不准;废料反弹。
(2) 解决办法:调整间隙;修磨刃口;检查送料机构,确保送料精度;在凹模内增加防跳废料装置(如真空吸附、斜度刃口)。
7. 模具寿命短
(1) 原因:模具材料或热处理不当;间隙过小造成摩擦过大;润滑不良;冲压速度过高。
(2) 解决办法:选用优质模具钢(如SKD11、SLD、ASP23等)并进行深冷处理;合理调整间隙;采用高效润滑剂;适当降低冲压速度。
三、精密模具冲压的工艺优化方向
- 采用CAE分析优化排样和冲压工艺参数,减少试模时间。
- 应用精冲技术(如齿圈压板精冲)或超精冲,以获得高质量断面。
- 引入监控系统(如力传感器、视觉检测)实时控制冲压质量。
- 定期进行模具维护与保养,建立预防性维护计划。
- 对于高精度件,可考虑使用硬质合金模具或粉末冶金高速钢,提高耐磨性。
结束语
精密五金冲压件的质量受模具精度、材料特性、冲压工艺及设备状态等多因素影响。只有严格遵循工艺要求,深入分析不良原因,并采取针对性措施,才能稳定生产出符合精密标准的产品。持续的工艺改进和模具维护是保证长期稳定性的关键。
如若转载,请注明出处:http://www.s-goldpr.com/product/48.html
更新时间:2026-11-03 17:06:22